教程
漆包线、排线、多股线怎么焊?难焊材料焊接技巧(及烙铁焊不了的金属)
Oct
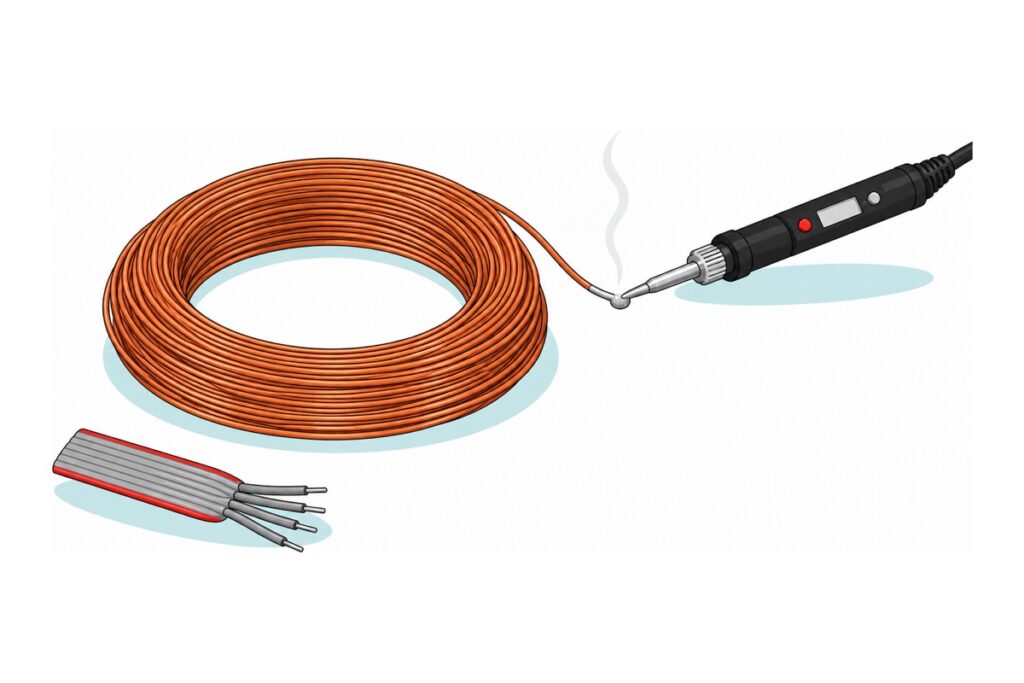
如果你的烙铁焊其他东西都没问题,偏偏焊锡就是不肯粘在某条线上,问题出在线材本身。漆包线外面有一层透明的绝缘漆,必须先刮掉或烧掉;PVC 排线的绝缘皮在烙铁停留太久时会熔化,所以关键是短促接触;多股线只需在末端薄薄上一层锡。至于铝、不锈钢和铁板,60–80 W 的笔式烙铁本来就焊不了。
先做个测试:用同一支烙铁,在干净的元件脚或 PCB 焊盘上试焊。如果连那里焊锡也缩成一颗珠子、不肯流开,问题在烙铁、烙铁头或助焊剂,答案在烙铁与助焊剂选购指南里。如果焊锡在那里流得很顺,偏偏在你的线上不行,那就是线材的问题,这篇正是为你写的。标准的通孔焊接,请看如何焊接排针。
漆包线看起来就是裸铜,为什么焊锡粘不上?
漆包线(印尼称 kawat email)是单芯铜线,外面涂了一层比头发还薄的聚合物漆膜。这层漆膜是透明或琥珀色的,所以你看到的其实是底下铜的颜色。自己绕的线圈、继电器、小变压器和小型直流马达里用的就是这种线。想确认的话,把万用表调到电阻档,两支表笔碰在还没刮过的线表面、相隔几厘米:裸铜会读到接近 0 Ω,漆包线通常显示“OL”,因为表笔只碰到漆层。
焊锡只会和裸露的金属结合:熔化的锡会与它接触的表面形成合金。漆包线的漆是塑料,没有东西可以起反应,表面张力就把焊锡拉成一颗珠子,从线上“滑”开。光靠助焊剂没用:松香去除的是金属的氧化层,不是塑料膜。漆层必须先去掉,用刀刮或用热烧都可以。
三种技巧所需工具:漆包线、排线和多股线
 80W Electronics Soldering Iron with LCD Display Ajustable Temperature Microconstroller Electronic Project
 50g Soldering Wire Lead with Flux Core 1mm Diameter
 20g Soldering Paste Rosin Flux Lead-Free Blending Easy Solder
 KF301 Terminal Block PCB Connector PCB Terminal Block 2P 3P 4P - KF-301 TERMINAL BLOCK (2P)
 Deli Cutter Black Knife DIY Cutter Tool Black Precision Cutting Alloy Steel
清单里没有线材本身,因为它已经在你的项目里了。两个KF301 接线端子是练习多股线的对象,美工刀则用来刮漆包线的漆。
Parts list
 Soldering Iron Stand Metal Spring Holder Support Station Base Heat Resistant Workshop Electronics DIY Tool
 Soldering Iron Tip Cleaner with Container Steel Ball Tip Cleaning
 Needle Nose Plier Professional Multi-purpose Precision Electronics Tool
 Sodering Clip Stand with Magnifying Glass Soldering Holder Electronics Project Assistance Holder
工作台好帮手:烙铁架和钢丝球清洁器保护烙铁头;尖嘴钳夹住细线,同时在热量传到绝缘皮之前把它吸走;带放大镜的焊接夹在你双手忙着拿烙铁和焊锡时帮你固定工件。
漆包线的漆怎么去掉:刮还是烧?
漆包线漆层的化学类型决定了去除方法。聚氨酯漆常见于细线,设计上就是可以直接焊的:在高温下,它的氨酯键会分解,在熔化的焊锡里起泡脱落。聚酰亚胺和酰胺-酰亚胺漆常见于马达,设计上就是在烙铁温度下不会分解。
| 方法 | 实际发生了什么 | 适用漆层 | 烙铁温度 |
|---|---|---|---|
| 用美工刀刮 | 刀刃以机械方式刮掉聚合物漆膜 | 所有类型——不确定时的稳妥做法,极细的线除外 | 一般 300–350 °C,用于之后上锡 |
| 在焊锡珠里烧 | 漆层分解并起泡脱落,焊锡直接润湿铜 | 聚氨酯(可焊型) | 0.5 mm 及以下约 390 °C,更粗的线约 430 °C |
| 松香助焊膏 | 清除已裸露铜面上的氧化层——不能去除漆层 | 以上两种方法的辅助 | — |
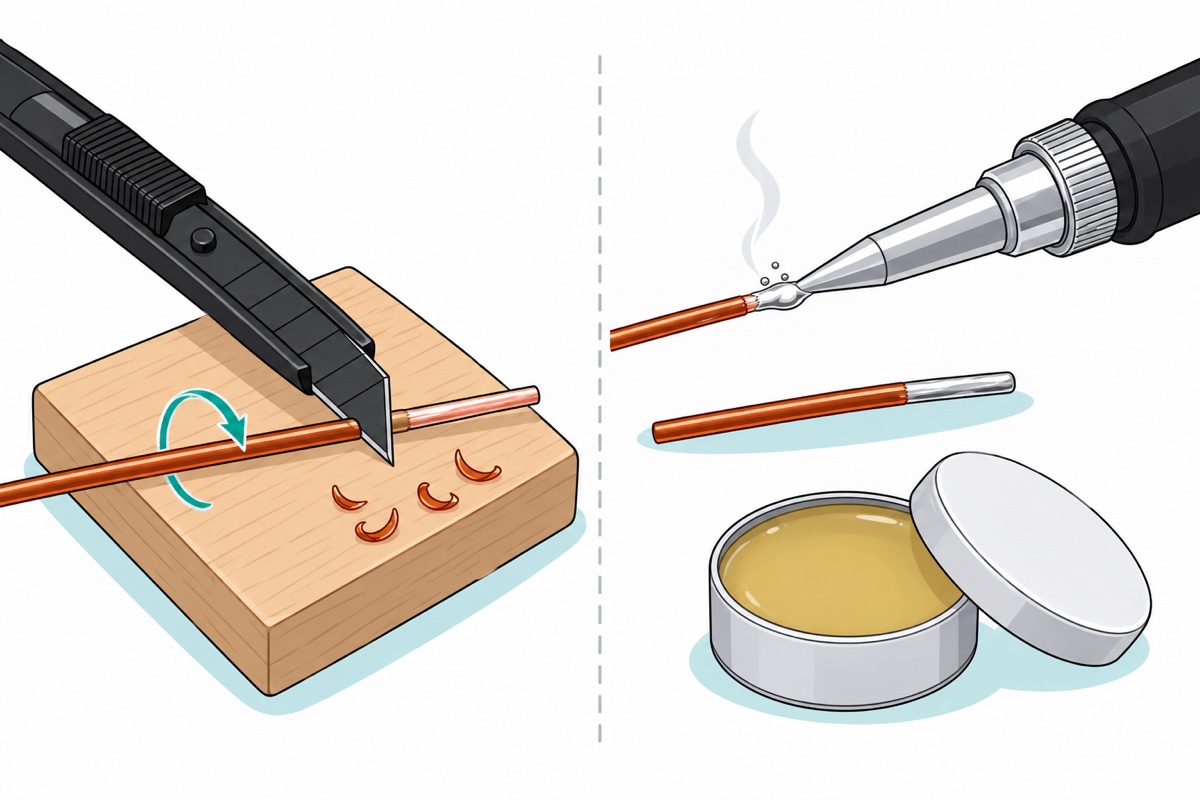
刮漆。把线头放在一块木块上。把美工刀刀刃以 90° 垂直立在线上,朝远离手指的方向拉——是刮,不是切。每拉一次把线转四分之一圈,直到一圈 3–5 mm 都露出亮橙粉色的铜。力度要轻:细线上的刻痕以后弯折时就会成为断点。刮好后马上抹一点助焊膏,用 300–350 °C 给这段上锡;不肯变银色的暗斑就是残留的漆,在那里再刮一下。比约 0.1 mm 还细的线,例如继电器线圈里的,刮的时候很容易断;这么细的线通常是聚氨酯漆,所以先试下面的烧漆法。
在焊锡珠里烧漆。一般的 300–350 °C 不足以分解聚氨酯漆。线材厂商 MWS 列出其尼龙外涂聚氨酯漆(热等级 180)的焊接温度为24 AWG(0.5 mm)及更细的线约 390 °C,更粗的线 430 °C;而普通聚氨酯(等级 155)的 IEC 60317-20 标准可焊性测试,也是在 390 °C 的锡槽里进行的。所以180–480 °C 可调温烙铁上的旋钮很重要:做这项工作时调到约 400 °C(比 0.5 mm 粗的线调到 430 °C),完成后再调回来,因为烙铁头在高温下氧化得更快。在烙铁头上熔一颗新鲜的松香芯焊锡丝焊锡珠,把线头 3–5 mm 浸进去,停留 2–3 秒。冒出小气泡表示漆层正在分解。然后把线慢慢从焊锡珠里拉出来。每个线头都要熔一颗新的焊锡珠,因为旧焊锡珠里的松香已经烧光了。烧漆的烟比松香烟更刺激,记得开窗或开风扇。
动手之前,先看看这段浸锡过程的影片会很有帮助:
如果在 400–430 °C 下漆层只是变黑、没有起泡,那就是耐高温漆。停下来改用刮的;调到 480 °C 只会烧坏烙铁头。
怎么知道漆已经去干净?第一,看:上锡的部分整圈都应该是亮银色,没有琥珀色或黑色的条纹。第二,量。0.2 mm 的铜线每米电阻约 0.55 Ω(铜的电阻率除以线的截面积),所以一个 10 米的线圈,用万用表量两端应该读到约 5.5 Ω。具体数字取决于线的长度和粗细(细的继电器线圈可能读到几百欧姆),重点是有读数。显示“OL”表示开路:通常是某一端的漆还在,或者线断了,可能断在线圈里面,也可能断在刮漆留下的刻痕处。
怎样焊排线或软线,又不会把绝缘皮烫熔?
标准排线(UL2651 型)用的是 PVC 绝缘,额定温度为 105 °C,而含铅焊锡要到约 190 °C 才完全熔化。没有哪个烙铁温度能熔化焊锡又不让 PVC 变软。而且铜芯的导热能力大约是 PVC 的两千倍。细铜丝会把烙铁头的热直接带到绝缘皮底下,PVC 就收缩或熔化。你唯一能控制的是热量流动多久。
所以把烙铁调低温并没有帮助。热量流进焊点的速度与温差成正比。在 280 °C 时,烙铁头只比焊锡熔点高约 95 °C;在 350 °C 时,温差约 165 °C。就在焊锡快要熔化之前,较热的烙铁传热速度几乎快一倍。无论烙铁温度多少,焊点熔化所需的总热量都差不多;改变的是时间。从室温算起,350 °C 的烙铁把焊点加热到熔化温度,只需 280 °C 烙铁大约三分之二的时间,而时间越短,就越少热量有机会沿着铜丝传到绝缘皮底下。
做法是把焊接拆成几次短促的接触:
- 用美工刀沿着导线之间的凹槽把排线分开 10–15 mm,让每条线独立。
- 轻轻环切绝缘皮,剥掉 2–3 mm,把细铜丝捻在一起。如果有铜丝断了,剪掉重新来。
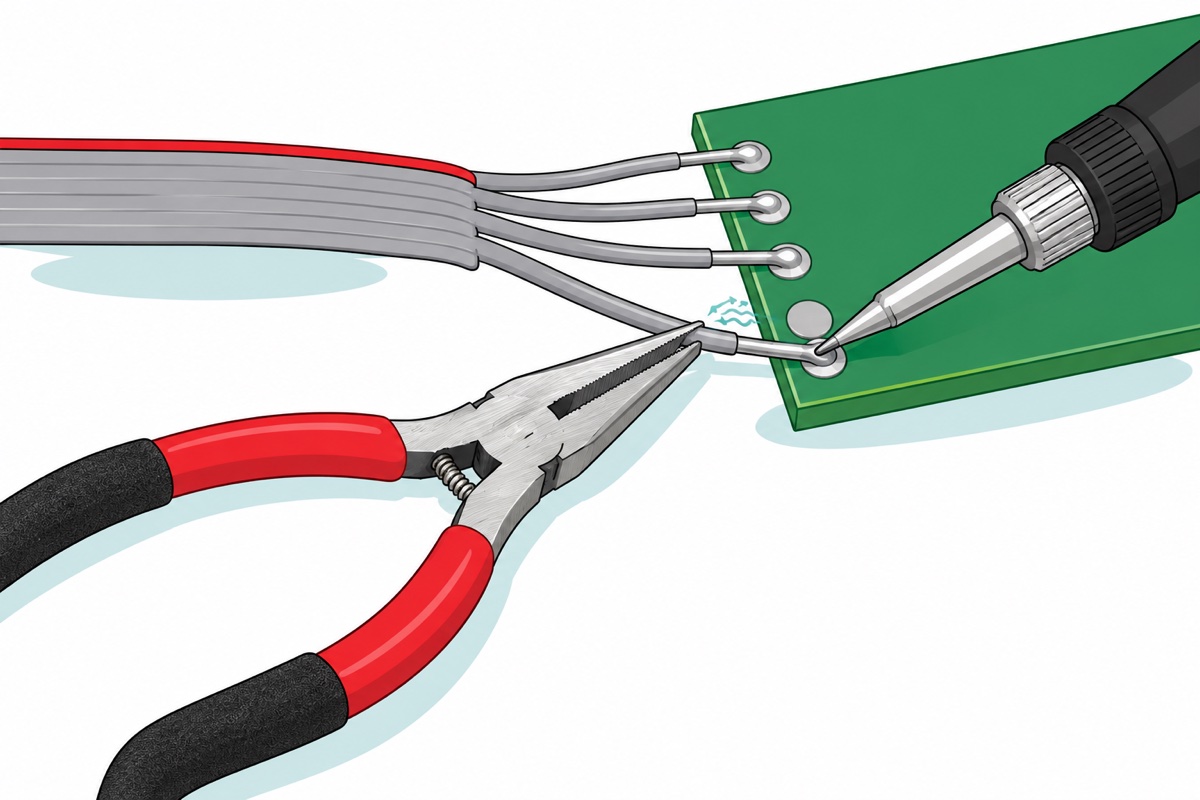
- 烙铁设在 330–350 °C。线头和焊盘分开上锡,每次接触不到一秒,配一点助焊膏。排线的导体通常是镀锡铜,所以焊锡很容易就粘上。
- 把上好锡的线放在上好锡的焊盘上,碰 1–2 秒。两层锡一起熔合,不需要再加新焊锡。
如果剥出来的部分很短,就用尖嘴钳夹住焊点与绝缘皮之间的那段线。钳子的钢嘴比细铜丝大得多,能在热量爬到 PVC 之前把它吸走。焊点用热缩管包好(参考绝缘胶布与热缩管选购指南)。然后把线绑或粘在板上,让弯折不会落在焊点上:渗进去的焊锡会让铜丝末端变硬,铜丝就会在软硬交界处断掉(原因见下面多股线的部分)。
如果你的“软线”非常柔软、像橡胶一样,那很可能是硅胶绝缘,耐温约 200 °C,焊起来容易得多。
如果你的“软线”是一条薄薄的琥珀色或白色胶片,上面印着铜线路,就像连接 LCD 屏幕的那种,那是 FFC 或 FPC 排线。它是设计用来插进 ZIF 连接器的,不是用笔式烙铁焊的:线路间距通常是 0.5–1.0 mm,差不多就是烙铁锥形尖头本身的宽度,所以焊锡很容易把相邻的两条线路连在一起。
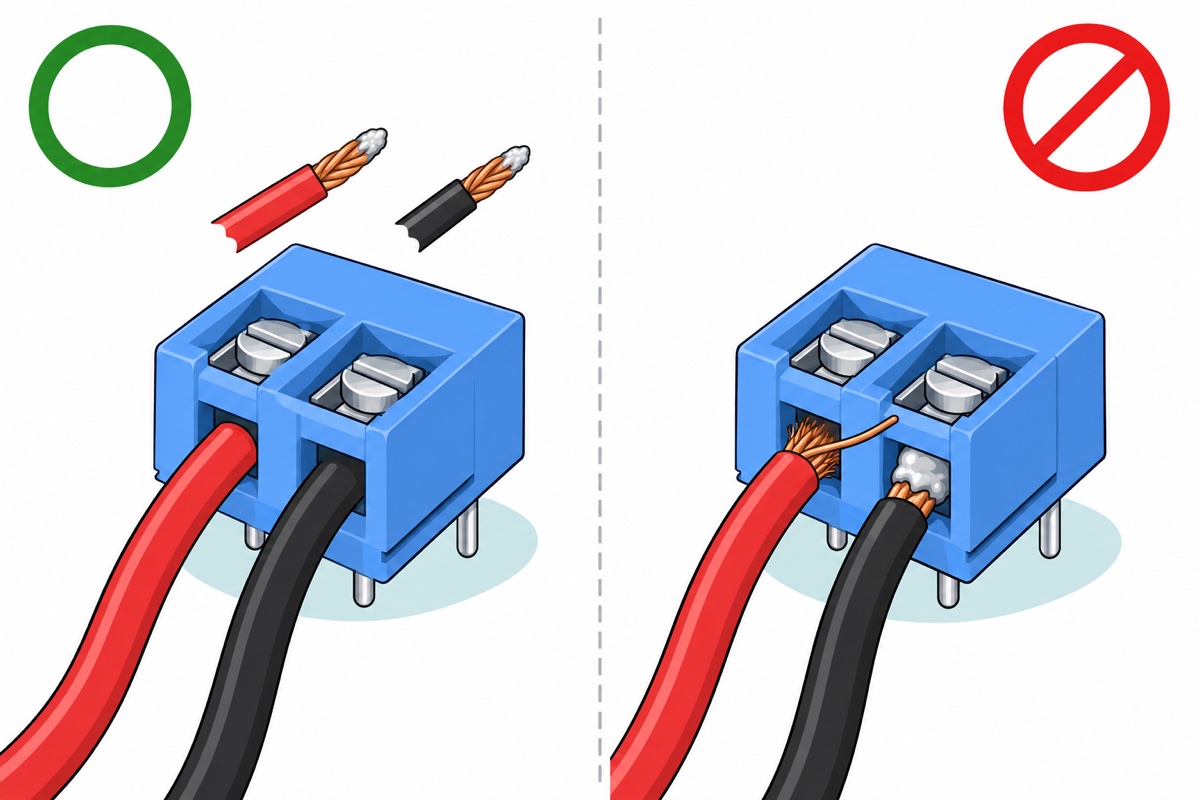
多股线怎样上锡,才能插进接线端子又不会有铜丝跑出来?
在间距约 5 mm 的KF301 接线端子上,只要一根铜丝跑出来,就足以碰到隔壁的夹口造成短路。
- 按端子夹口的深度剥线(把线放在端子旁边比一比),这样外面不会有铜露出来。
- 把铜丝朝同一个方向捻紧。
- 抹一点助焊剂,然后用带少量焊锡的烙铁头在末端轻碰一下就好。锡量刚好时,还能看出铜丝的纹路,而不是一根光滑的棒子。
- 插到绝缘皮碰到端子面为止,锁紧,再拉一拉线测试。
锡要上得薄,有两个原因。第一,渗到绝缘皮底下的焊锡会让那一段变成硬棒;每次弯折都集中在软硬交界处,铜丝就在那里断掉,而且藏在绝缘皮里看不见。第二,蠕变(creep):当金属温度超过其熔点(以开尔文计)约 35% 时,在持续压力下就会开始缓慢流动。含铅焊锡在 183 °C 熔化,即 456 K;室温 298 K 已经是它的 65%。铜的熔点是 1,358 K,室温只占 22%。所以在螺丝的压力下,焊锡会慢慢被挤开,夹紧力随之变松,而铜不会。
这就是为什么业界不给接线端子用的线上锡,而是压接管型端子(ferrule)。低压信号线薄薄上一层锡还可以接受,只要过几天再锁紧一次。承载马达电流或电源的线就保持捻好、不上锡,因为夹紧力变松会让接触电阻上升,而在大电流下,即使很小的电阻也会变成热(功率 = 电流² × 电阻)。这类线只做第 1、2 和 4 步,锁螺丝前检查有没有铜丝跑出来。插进 240 V 市电插头或插座的线,绝对不要上锡:松掉的接点会发热,而这种热可能引起火灾。本页所有技巧都只适用于低压直流电路。
60–80 W 的笔式烙铁有哪些东西无论试多久都焊不了?
铝、不锈钢和铁板焊不上,原因有两个,彼此独立。第一个是化学原因,正如烙铁与助焊剂选购指南里讲的:铝的氧化层几秒内就会重新长出来,需要专用的铝助焊剂。不锈钢也一样:让它不生锈的那层氧化铬,正是排斥焊锡的东西。松香两者都去除不了。普通铁也是如此——铁锈需要酸性助焊剂,而酸性助焊剂的残留物会持续腐蚀铜,所以不能靠近电子产品。
第二个是热量原因,对于金属片或金属板,就算化学方面搞定了,它还是过不了这关。焊锡只会润湿本身温度高于焊锡熔点的表面。拿一块 10 × 10 cm、厚 2 mm 的铁板来说:质量约 157 g(20 cm³ × 7.85 g/cm³)。把整块从 30 °C 加热到 230 °C 需要约 15,000 焦耳(157 g × 0.49 J/g·°C × 200 °C)——即使完全没有热损失,也要在满功率 80 W 下加热超过三分钟。但热铁板会从两个表面向空气散热,在约 200 °C 时大约 50 W。而细锥形烙铁头只能传出烙铁 80 W 中的一部分,因为所有热量都必须经过一个像笔尖那么小的接触点。铁板会停在焊锡熔点以下,永远到不了。只加热一个点也没用:只要整块铁板还是冷的,钢就会不断把烙铁头下那一点的热传到整块板上。
| 材料 | 化学问题(松香助焊剂) | 热量问题(笔式烙铁) | 正确做法 |
|---|---|---|---|
| 漆包线 | 塑料漆层,不是氧化层 | 没有——细线很快就热 | 刮漆,如果是聚氨酯漆可在焊锡珠里烧掉 |
| PVC 排线 | 没有——导体已镀锡 | 接触太久绝缘皮会熔 | 分开上锡,接触 1–2 秒 |
| 多股线 | 没有 | 没有 | 捻紧;仅信号线在末端薄薄上锡 |
| 铝 | 氧化层会重新长出,松香无能为力 | 热量很快被导走 | 螺丝、夹子或压接端子 |
| 不锈钢 | 氧化铬,松香无能为力 | 大片金属吸走热量 | 螺丝或铆钉 |
| 铁板或普通钢板 | 铁锈需要会腐蚀电子产品的酸性助焊剂 | 热容量超过 80 W 烙铁的能力 | 螺栓或铆钉;连接重型金属是电焊或铜焊(brazing)的工作(用火焰或电弧,不是烙铁) |
如果你真正的目的是把线接到金属板或机箱上,就在线头压接一个圆形端子(ring terminal),用螺栓锁在板上,底下垫一片齿形垫圈,让它咬穿油漆和铁锈,保持电气接触稳定。
焊接难焊材料时的常见错误
在漆包线上涂厚厚的助焊剂,然后等它粘上。松香溶解不了塑料;先把漆去掉。
用力刮细线。小刻痕以后会变成断点;力度要轻,同时转动线材。
为了“不烫熔”而把焊排线的烙铁调低温。低温烙铁需要更长时间,而正是这段时间让绝缘皮熔化。
把多股线上满锡变成一根棒子。第一天看起来很整齐,等焊锡在螺丝下蠕变后就松了。
把烙铁压在铁板上好几分钟,还一直加焊锡。焊锡在烙铁头上熔了,但铁板始终没达到焊锡的温度,所以那团锡只是坐在表面上,并没有结合。看起来像粘住了,轻轻一推就掉。
常见问题
为什么焊锡粘不上线圈或马达里的细铜线?
那是漆包线,外面有一层焊锡无法润湿的透明塑料膜。把漆刮掉,或者如果是聚氨酯漆,把线头浸入约 400 °C 的焊锡珠里。
烧掉漆包线的漆,烙铁要调多少度?
0.5 mm 及以下的聚氨酯漆包线约 390 °C,更粗的线 430 °C,在新鲜焊锡珠里停留 2–3 秒。只变黑的漆层就需要用刮的。
普通烙铁可以焊铁板吗?
60–80 W 的笔式烙铁不行:它需要会腐蚀电子产品的酸性助焊剂,而且铁板散热比烙铁供热还快。请用螺栓或铆钉。
多股线插进接线端子之前需要上锡吗?
低压信号线可以在末端薄薄上锡,过几天再锁紧一次。大电流的线不要上锡。插头或插座用的 240 V 线绝对不要上锡。
为什么我焊排线时它会熔掉?
它的 PVC 绝缘额定只有 105 °C,而铜会把热直接带到绝缘皮底下。把线和焊盘分开上锡,这样最后的焊接只需在 330–350 °C 下接触 1–2 秒。
最后更新:2026年10月。有问题?WhatsApp 联系我们。
