Panduan
Cara Solder Wayar Email, Kabel Ribbon dan Wayar Berserabut (dan Apa yang Pencil Iron Tak Boleh Solder)
Oct
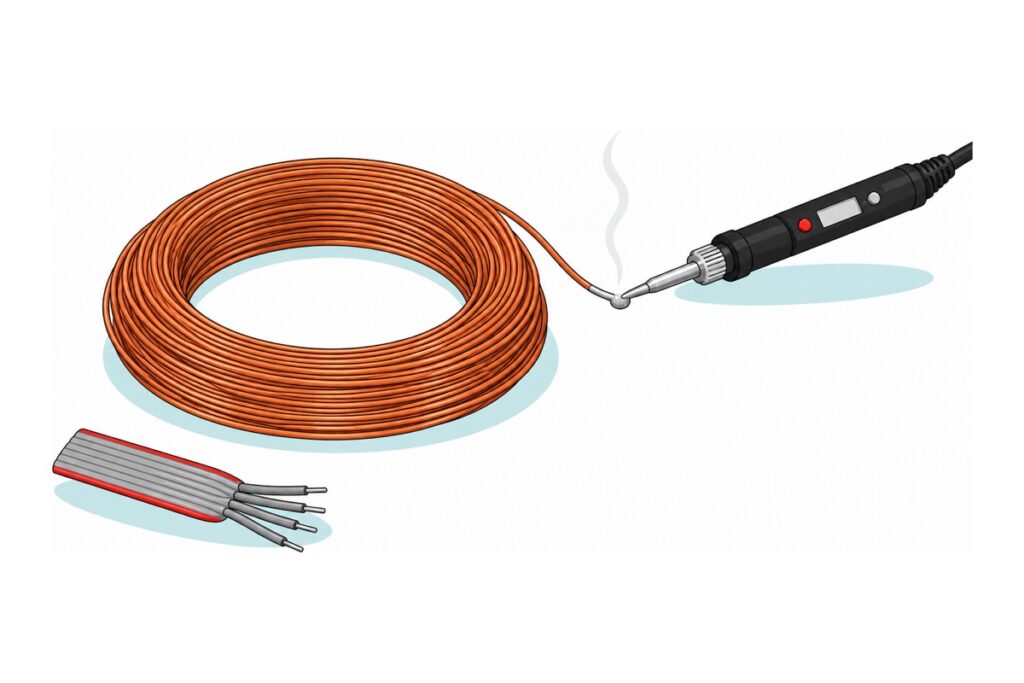
Bila solder enggan melekat pada wayar walaupun iron anda elok pada kerja lain, puncanya ialah wayar itu sendiri. Wayar email (wayar tembaga bersalut) memakai salutan penebat lut sinar yang mesti dikikis atau dibakar dahulu; kabel ribbon PVC cair jika iron ditahan lama, jadi kuncinya sentuhan singkat; wayar berserabut ditin nipis di hujung sahaja. Aluminium, keluli tahan karat dan plat besi pula memang di luar kemampuan pencil iron 60–80 W.
Uji dahulu: cuba solder pada kaki komponen atau pad PCB yang bersih dengan iron yang sama. Kalau di situ pun solder menjadi bebola dan tidak mengalir, masalahnya pada iron, tip atau flux, dan jawapannya ada dalam panduan memilih soldering iron dan flux. Kalau solder mengalir licin di situ tetapi tidak pada wayar anda, bahan wayar itulah puncanya, dan halaman ini untuk anda. Sambungan through-hole standard pula diterangkan dalam cara solder header pin.
Kenapa solder tak melekat pada wayar email walaupun ia nampak macam tembaga bogel?
Wayar email (di Indonesia, kawat email) ialah wayar tembaga pepejal yang disalut filem polimer lebih nipis daripada sehelai rambut. Filem itu lut sinar atau berwarna ambar, jadi yang anda nampak ialah warna tembaga di bawahnya. Inilah wayar dalam gegelung yang anda gulung sendiri, relay, transformer kecil dan motor DC kecil. Untuk memastikan, set multimeter pada julat ohm dan sentuh kedua-dua probenya pada permukaan wayar yang belum dikikis, beberapa sentimeter berasingan: tembaga bogel membaca hampir 0 Ω, manakala wayar email biasanya membaca “OL” kerana probe hanya menyentuh salutan.
Solder hanya berikat dengan logam bogel: timah cair membentuk aloi dengan permukaan yang disentuhnya. Salutan email itu plastik, jadi tiada apa-apa untuk bertindak balas, dan tegangan permukaan menarik solder menjadi bebola yang “tergelincir” dari wayar. Flux sahaja tidak menolong: rosin menanggalkan oksida logam, bukan filem plastik. Salutan itu mesti keluar dahulu, dengan pisau atau dengan haba.
Kit untuk tiga teknik: wayar email, kabel ribbon dan wayar berserabut
 80W Electronics Soldering Iron with LCD Display Ajustable Temperature Microconstroller Electronic Project
 50g Soldering Wire Lead with Flux Core 1mm Diameter
 20g Soldering Paste Rosin Flux Lead-Free Blending Easy Solder
 KF301 Terminal Block PCB Connector PCB Terminal Block 2P 3P 4P - KF-301 TERMINAL BLOCK (2P)
 Deli Cutter Black Knife DIY Cutter Tool Black Precision Cutting Alloy Steel
Wayar itu sendiri tiada dalam senarai kerana ia sudah ada dalam projek anda. Dua terminal skru KF301 ialah sasaran latihan untuk wayar berserabut, dan pisau cutter alat mengikis salutan email.
Parts list
 Soldering Iron Stand Metal Spring Holder Support Station Base Heat Resistant Workshop Electronics DIY Tool
 Soldering Iron Tip Cleaner with Container Steel Ball Tip Cleaning
 Needle Nose Plier Professional Multi-purpose Precision Electronics Tool
 Sodering Clip Stand with Magnifying Glass Soldering Holder Electronics Project Assistance Holder
Keselesaan bench: stand dan pembersih bebola wayar menjaga tip iron, playar muncung tirus memegang wayar halus sambil menyerap haba sebelum ia sampai ke penebat, dan klip bermagnifier memegang kerja ketika kedua-dua tangan anda sibuk dengan iron dan solder.
Macam mana nak buang salutan wayar email: kikis atau bakar?
Jenis kimia salutan wayar email menentukan cara membuangnya. Salutan poliuretana, biasa pada wayar halus, dibina supaya boleh disolder terus: pada suhu tinggi ikatan uretananya terurai dan ia menggelegak keluar dalam solder cair. Salutan poliimida dan amida-imida, biasa pada motor, dibina supaya tidak terurai pada suhu iron.
| Cara | Apa yang berlaku secara fizikal | Untuk salutan jenis | Suhu iron |
|---|---|---|---|
| Kikis dengan pisau cutter | Mata pisau mengikis filem polimer secara mekanikal | Semua jenis — jalan selamat bila tidak pasti, kecuali wayar sangat halus | Biasa, 300–350 °C, untuk tin selepas itu |
| Bakar dalam titisan solder | Salutan terurai dan menggelegak keluar, solder terus membasahi tembaga | Poliuretana (jenis boleh-solder) | ~390 °C untuk wayar 0.5 mm ke bawah, ~430 °C untuk wayar lebih tebal |
| Flux rosin paste | Membersihkan oksida pada tembaga yang sudah terdedah — tidak menanggalkan salutan | Pembantu kepada dua cara di atas | — |
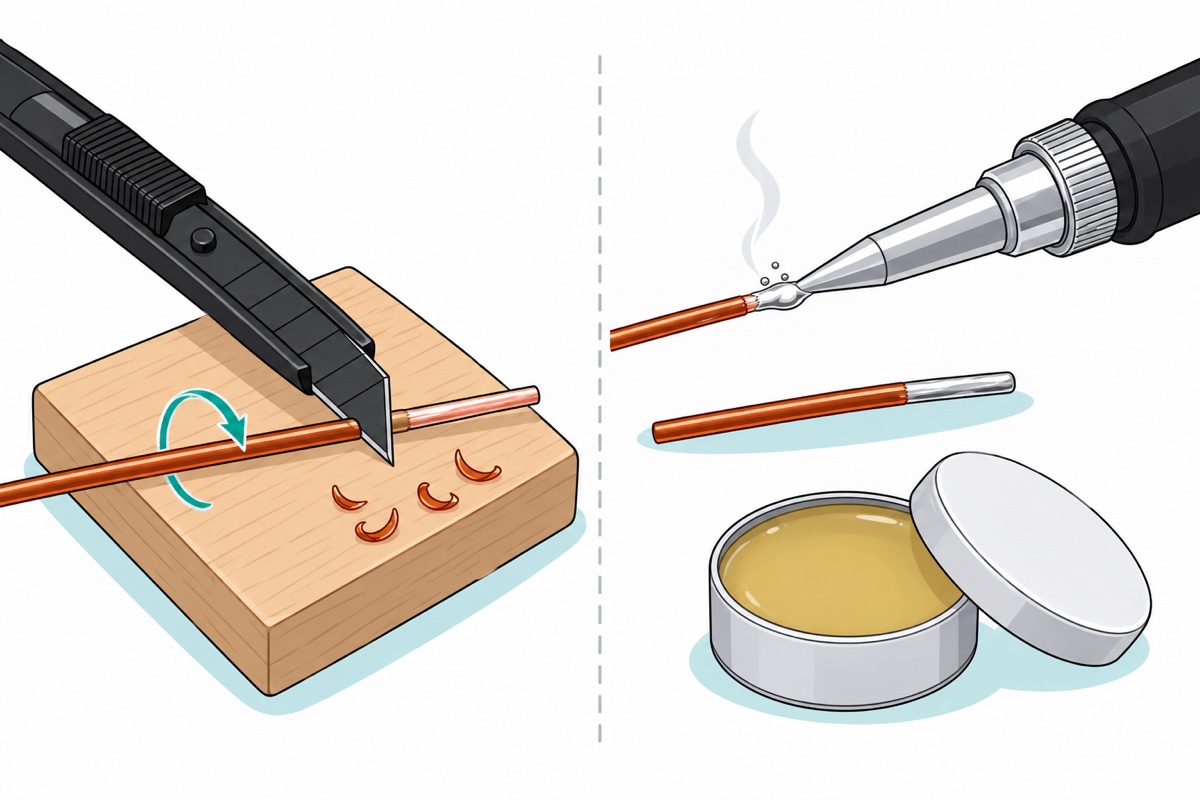
Mengikis. Letak hujung wayar di atas blok kayu. Dirikan mata pisau cutter tegak 90° pada wayar dan tarik ke arah menjauhi jari — mengikis, bukan memotong. Pusing wayar suku pusingan setiap kali tarik sehingga 3–5 mm tembaga merah jambu salmon terang di sekeliling. Tekan ringan: takik pada wayar halus menjadi titik patah bila dilentur kemudian. Terus calit sedikit flux paste dan tin bahagian itu pada 300–350 °C; tompok kusam yang enggan bertukar perak ialah salutan yang tertinggal, jadi kikis di situ lagi. Wayar lebih halus daripada kira-kira 0.1 mm, seperti dalam gegelung relay, mudah putus bila dikikis; wayar sehalus itu biasanya bersalut poliuretana, jadi cuba cara bakar di bawah dahulu.
Membakar dalam titisan solder. Suhu biasa 300–350 °C tidak cukup untuk menguraikan salutan poliuretana. Pengeluar wayar MWS menyenaraikan suhu solder salutan poliuretana bersalut nilonnya (kelas terma 180) sekitar 390 °C untuk wayar 24 AWG (0.5 mm) dan lebih halus, dan 430 °C untuk wayar lebih tebal; ujian kebolehsolderan piawai IEC 60317-20 untuk poliuretana biasa (kelas 155) pula dijalankan dalam takungan solder 390 °C. Itu sebab dail pada iron boleh laras 180–480 °C penting: naikkan ke sekitar 400 °C untuk kerja ini (430 °C untuk wayar lebih tebal daripada 0.5 mm), kemudian turunkan semula kerana tip teroksida lebih cepat pada suhu tinggi. Cairkan titisan segar daripada wayar solder flux-core pada tip, celup 3–5 mm hujung wayar dan tahan 2–3 saat. Buih kecil menandakan salutan sedang terurai. Tarik wayar keluar perlahan-lahan melalui titisan itu. Cairkan titisan baharu untuk setiap hujung, kerana rosin titisan lama sudah terbakar habis. Asap salutan terbakar lebih merengsa daripada asap rosin, jadi buka tingkap atau pasang kipas.
Rakaman proses celup ini membantu sebelum anda mencuba sendiri:
Kalau salutan hanya menghitam tanpa buih pada 400–430 °C, ia salutan suhu tinggi. Berhenti dan kikis; dail 480 °C hanya membakar tip.
Macam mana nak tahu salutan sudah habis? Pertama, lihat: bahagian yang ditin mesti perak berkilat di sekeliling wayar, tanpa jalur ambar atau hitam. Kedua, ukur. Wayar tembaga 0.2 mm mempunyai rintangan kira-kira 0.55 Ω setiap meter (kerintangan tembaga dibahagi luas keratan rentas wayar), jadi gegelung 10 meter sepatutnya membaca sekitar 5.5 Ω pada multimeter di antara dua hujungnya. Nombornya bergantung pada panjang dan ketebalan wayar (gegelung relay yang halus boleh membaca ratusan ohm), jadi yang penting ialah ada nombor. Bacaan “OL” bermaksud litar terbuka: biasanya salutan masih ada pada salah satu hujung, atau wayar itu putus, sama ada di dalam gegelung atau pada takik bekas kikisan.
Macam mana nak solder kabel ribbon atau kabel fleksibel tanpa penebatnya cair?
Kabel ribbon standard (jenis UL2651) menggunakan penebat PVC yang dikadarkan untuk 105 °C, manakala solder berplumbum hanya cair sepenuhnya sekitar 190 °C. Tiada suhu iron yang mencairkan solder tetapi tidak melembutkan PVC. Konduktor tembaganya pula mengalirkan haba kira-kira dua ribu kali lebih baik daripada PVC. Dawai halus itu membawa haba tip terus ke bawah penebat, dan PVC mengecut atau cair. Satu-satunya perkara yang anda kawal ialah berapa lama haba mengalir.
Sebab itu iron yang lebih sejuk tidak membantu. Kadar haba mengalir ke sambungan berkadar dengan beza suhu. Pada 280 °C, tip hanya kira-kira 95 °C di atas takat lebur solder; pada 350 °C bezanya kira-kira 165 °C. Tepat sebelum solder cair, haba mengalir masuk hampir dua kali lebih laju dengan iron lebih panas. Sambungan itu perlukan jumlah haba yang lebih kurang sama untuk cair, tak kira suhu iron; yang berubah ialah masa. Dikira dari suhu bilik, iron 350 °C membawa sambungan ke suhu cair dalam kira-kira dua pertiga masa iron 280 °C, dan masa yang lebih singkat bermakna kurang haba sempat merebak sepanjang dawai ke bawah penebat.
Caranya, pecahkan sambungan kepada sentuhan pendek:
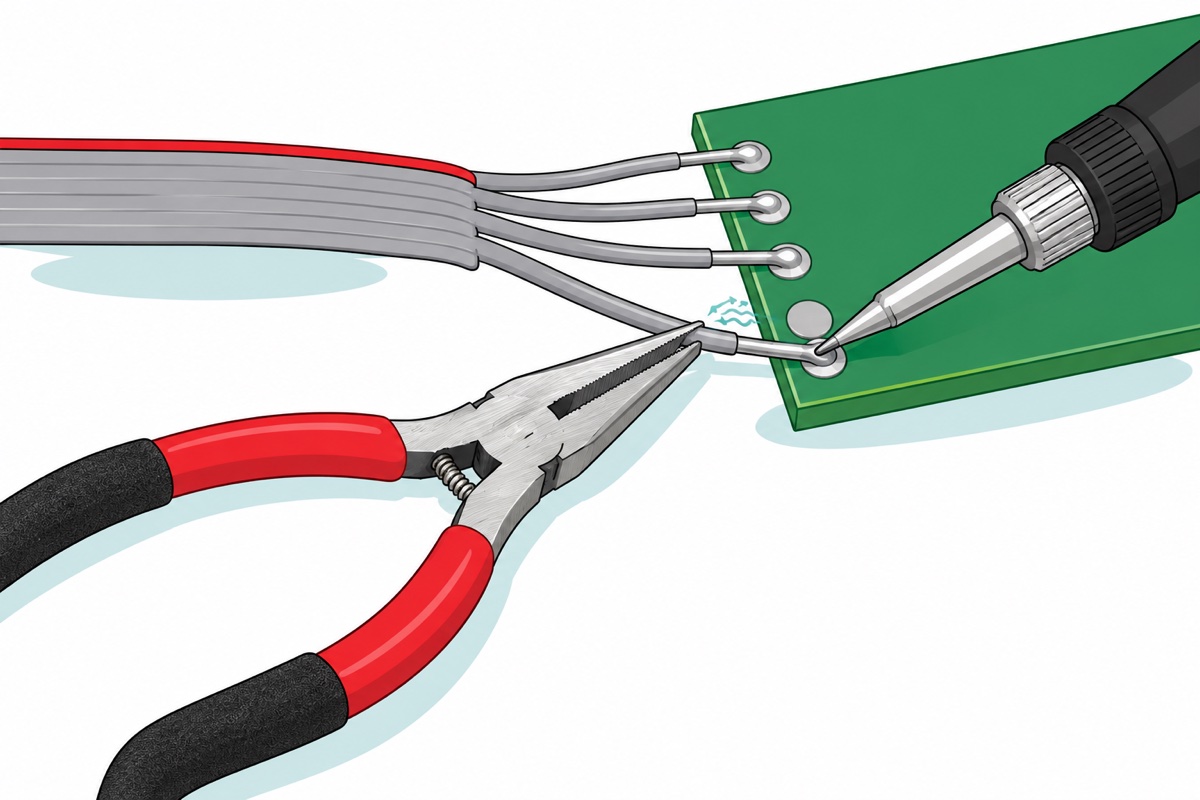
- Belah ribbon di sepanjang alur di antara konduktor dengan pisau cutter, 10–15 mm, supaya setiap wayar bebas.
- Toreh penebat sekeliling secara ringan, kupas 2–3 mm, dan pintal serabut halusnya. Kalau ada serabut terputus, potong dan mula semula.
- Set iron pada 330–350 °C. Tin hujung wayar dan pad secara berasingan, masing-masing sentuhan kurang daripada satu saat dengan secalit flux paste. Konduktor ribbon biasanya tembaga bersalut timah, jadi solder terus melekat.
- Letak wayar bertin di atas pad bertin dan sentuh 1–2 saat. Dua lapisan timah cair bersama tanpa solder baharu.
Kalau bahagian yang dikupas pendek, kepit wayar dengan playar muncung tirus di antara sambungan dan penebat. Rahang keluli playar itu jauh lebih besar daripada dawai halus, jadi ia menyerap haba sebelum sempat merayap ke PVC. Tutup sambungan dengan heat-shrink (lihat panduan tape penebat atau heat-shrink). Kemudian ikat atau gamkan kabel pada board supaya lenturan tidak jatuh pada sambungan: solder yang meresap menjadikan hujung dawai keras, dan serabut patah di sempadan keras-lembut itu (sebabnya diterangkan dalam bahagian wayar berserabut di bawah).
Kalau “kabel fleksibel” anda sangat lembut dan bergetah, besar kemungkinan penebatnya silikon, yang tahan sekitar 200 °C dan jauh lebih mudah disolder.
Kalau “kabel fleksibel” anda pula jalur filem nipis berwarna ambar atau putih dengan garisan tembaga bercetak, seperti yang menyambung skrin LCD, itu kabel FFC atau FPC. Ia direka untuk ditolak masuk ke penyambung ZIF, bukan disolder dengan pencil iron: jarak antara garisannya selalunya 0.5–1.0 mm, lebih kurang selebar hujung kon iron itu sendiri, jadi solder mudah merapatkan dua garisan bersebelahan.
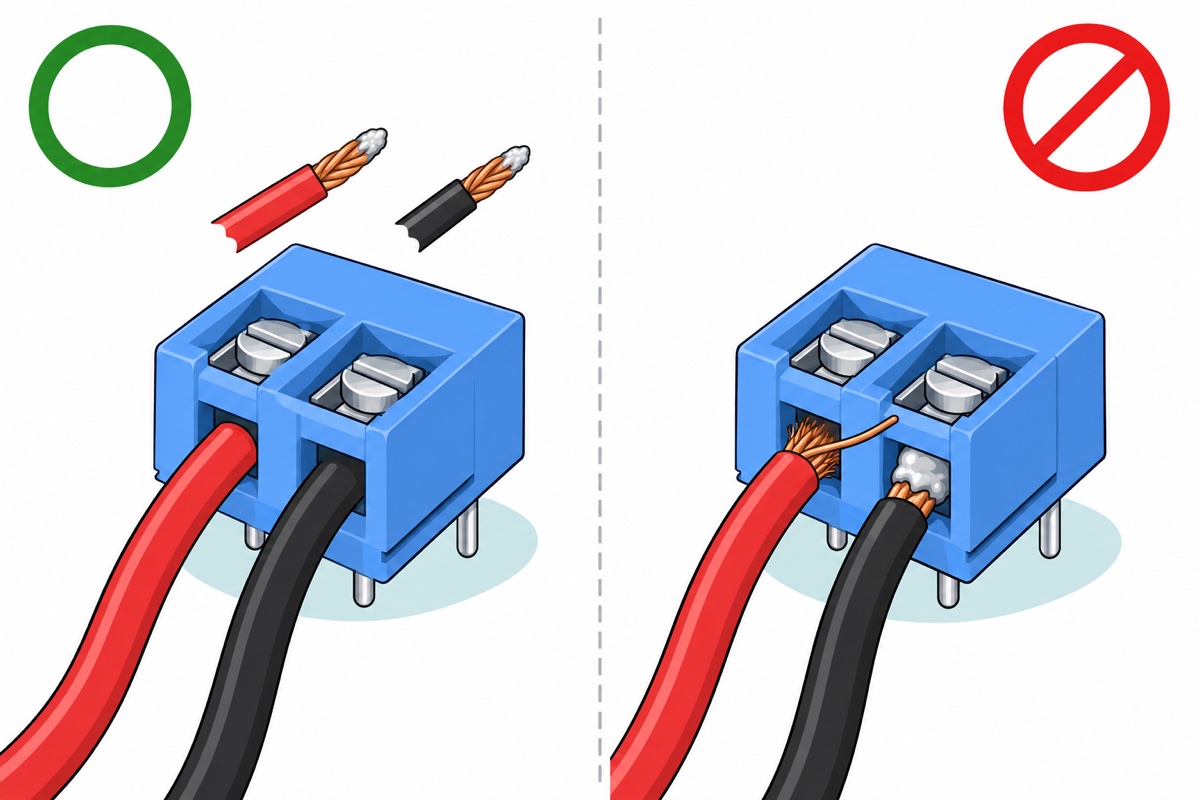
Macam mana nak tin wayar berserabut supaya masuk terminal skru tanpa serabut terkeluar?
Pada terminal skru KF301 berjarak kira-kira 5 mm, satu serabut tembaga yang terkeluar cukup untuk menyentuh sangkar sebelah dan membuat litar pintas.
- Kupas penebat sepanjang kedalaman sangkar terminal (ukur dengan memegang wayar di sisinya) supaya tiada tembaga terdedah di luar.
- Pintal serabut dengan ketat ke satu arah.
- Secalit flux, kemudian sentuh sekejap dengan tip yang membawa sedikit solder, di hujung sahaja. Tin yang cukup masih menampakkan bentuk serabut, bukan rod licin.
- Masukkan sehingga penebat menyentuh muka terminal, ketatkan, dan tarik wayar untuk menguji.
Dua sebab untuk kekal nipis. Pertama, solder yang meresap ke bawah penebat menjadikan bahagian itu rod keras; setiap lenturan tertumpu di sempadan keras-lembut, dan serabut patah di situ, tersembunyi di dalam penebat. Kedua, rayapan (creep): logam mula mengalir perlahan di bawah tekanan tetap bila suhunya melebihi kira-kira 35% takat leburnya dalam kelvin. Solder berplumbum cair pada 183 °C, iaitu 456 K; suhu bilik 298 K sudah 65% daripadanya. Tembaga, yang cair pada 1,358 K, hanya pada 22%. Jadi di bawah tekanan skru, solder perlahan-lahan mengalir keluar dan cengkaman mengendur, manakala tembaga tidak.
Sebab itu industri tidak mengetin wayar untuk terminal skru; ia menggunakan ferrule yang dikrimp. Untuk wayar isyarat voltan rendah, tin nipis boleh diterima jika anda ketatkan semula selepas beberapa hari. Wayar yang membawa arus motor atau bekalan kuasa dibiarkan berpintal tanpa timah, kerana cengkaman yang mengendur menaikkan rintangan sentuhan, dan pada arus tinggi rintangan kecil itu pun menjadi haba (kuasa = arus² × rintangan). Untuk wayar ini, ikut langkah 1, 2 dan 4 sahaja, dan periksa tiada serabut terkeluar sebelum mengetatkan skru. Jangan sekali-kali mengetin wayar yang masuk ke plag atau soket elektrik sesalur 240 V: sambungan yang mengendur menjadi panas, dan panas itu boleh memulakan kebakaran. Semua teknik di halaman ini untuk litar voltan rendah DC.
Apa yang pencil iron 60–80 W tidak akan solder, walau berapa lama anda cuba?
Aluminium, keluli tahan karat dan plat besi gagal atas dua sebab yang berasingan. Sebab pertama ialah kimia, seperti dalam panduan memilih soldering iron dan flux: aluminium menumbuhkan semula kulit oksidanya dalam beberapa saat dan perlukan flux aluminium khusus. Keluli tahan karat berkelakuan sama: lapisan oksida kromium yang menjadikannya tahan karat itulah yang menolak solder. Rosin tidak mampu menanggalkan kedua-duanya. Besi biasa juga begitu — karatnya perlukan flux asid, dan sisa flux asid terus menghakis tembaga, jadi ia tidak boleh dekat dengan elektronik.
Sebab kedua ialah haba, dan pada kepingan atau plat logam ia tetap menghalang walaupun kimianya betul. Solder hanya membasahi permukaan yang suhunya sendiri melebihi takat lebur solder. Ambil sekeping plat besi 10 × 10 cm setebal 2 mm: jisimnya kira-kira 157 g (20 cm³ × 7.85 g/cm³). Menaikkan keseluruhannya dari 30 °C ke 230 °C perlukan kira-kira 15,000 joule (157 g × 0.49 J/g·°C × 200 °C) — lebih tiga minit pada 80 W penuh, jika tiada haba hilang langsung. Tetapi plat panas itu kehilangan haba melalui dua permukaannya ke udara, kira-kira 50 W sekitar 200 °C. Hujung kon halus pula hanya menyerahkan sebahagian daripada 80 W iron, kerana semua haba mesti melalui titik sentuhan sekecil mata pensel. Plat itu mendap di bawah suhu solder dan tidak pernah sampai. Memanaskan satu titik sahaja pun tidak membantu: keluli terus mengalirkan haba dari titik di bawah tip ke seluruh plat selagi plat itu sejuk.
| Bahan | Masalah kimia (flux rosin) | Masalah haba (pencil iron) | Cara sebenar |
|---|---|---|---|
| Wayar email | Salutan plastik, bukan oksida | Tiada — wayar halus cepat panas | Kikis, atau bakar dalam titisan solder jika poliuretana |
| Kabel ribbon PVC | Tiada — konduktor bertin | Penebat cair jika sentuhan lama | Tin berasingan, sentuhan 1–2 saat |
| Wayar berserabut | Tiada | Tiada | Pintal; tin nipis di hujung untuk wayar isyarat sahaja |
| Aluminium | Oksida tumbuh semula, rosin tidak mampu | Mengalirkan haba pergi dengan cepat | Skru, klip atau lug krimp |
| Keluli tahan karat | Oksida kromium, rosin tidak mampu | Kepingan besar menyerap haba | Skru atau rivet |
| Plat besi atau keluli biasa | Karat perlu flux asid yang menghakis elektronik | Jisim terma melebihi iron 80 W | Bolt atau rivet; menyambung logam berat ialah kerja kimpalan atau brazing (api atau arka, bukan iron) |
Kalau tujuan anda sebenarnya menyambung wayar pada plat atau casis logam, krimp terminal cincin (ring terminal) pada hujung wayar dan boltkan ia pada plat, dengan washer bintang di bawahnya yang menggigit menembusi cat dan karat supaya sentuhan elektriknya kekal.
Kesilapan biasa semasa menyolder bahan yang susah
Menyapu flux tebal pada wayar email dan menunggu ia melekat. Rosin tidak melarutkan plastik; buang salutan dahulu.
Mengikis kuat pada wayar halus. Takik kecil menjadi titik patah kemudian; tekan ringan dan pusing wayar.
Menurunkan suhu iron untuk kabel ribbon supaya “tak cair”. Iron sejuk mengambil masa lebih lama, dan masa itulah yang mencairkan penebat.
Mengetin wayar berserabut tebal sehingga menjadi rod. Kemas pada hari pertama, longgar selepas solder merayap di bawah skru.
Menahan iron pada plat besi berminit-minit sambil menambah solder. Solder cair di tip tetapi plat tidak pernah sampai ke suhunya, jadi gumpalan itu hanya duduk di atas permukaan tanpa berikat. Ia nampak melekat, tetapi tercabut dengan sedikit tolakan.
FAQ
Kenapa solder tak melekat pada wayar tembaga halus dari gegelung atau motor?
Wayar itu wayar email, bersalut filem plastik lut sinar yang solder tidak boleh basahi. Kikis salutan, atau celup hujungnya ke dalam titisan solder pada sekitar 400 °C jika salutannya poliuretana.
Berapa suhu iron untuk membakar salutan wayar email?
Sekitar 390 °C untuk wayar poliuretana 0.5 mm ke bawah dan 430 °C untuk wayar lebih tebal, tahan 2–3 saat dalam titisan segar. Salutan yang hanya menghitam perlu dikikis.
Boleh ke solder plat besi dengan soldering iron biasa?
Tidak dengan pencil iron 60–80 W: ia perlukan flux asid yang menghakis elektronik, dan plat membuang haba lebih cepat daripada iron membekalkannya. Gunakan bolt atau rivet.
Perlu ke tin wayar berserabut sebelum masuk terminal skru?
Untuk wayar isyarat voltan rendah, tin nipis di hujung dan ketatkan semula selepas beberapa hari. Wayar berarus tinggi dibiarkan tanpa timah. Jangan sekali-kali tin wayar untuk plag atau soket 240 V.
Kenapa kabel ribbon cair bila saya solder?
Penebat PVC-nya dikadarkan 105 °C sahaja dan tembaga membawa haba terus ke bawahnya. Tin wayar dan pad berasingan supaya sambungan akhir hanya sentuhan 1–2 saat pada 330–350 °C.
Kemas kini terakhir Oktober 2026. Tersangkut? Chat dengan kami di WhatsApp.
